شوک بلاستر چیست؟ راهنمای جامع کاربرد، نحوه کار و انتخاب آن در صنعت

شوک بلاستر یکی از آن تجهیزاتی است که شاید در نگاه اول چندان عجیب به نظر نرسد؛ یک مخزن، چند اتصال، سیستم کنترل و یک خروجی که در زمان مناسب، یک شوک یا پالس قدرتمند ایجاد میکند. اما همین ضربه کوتاه میتواند در یک کارخانه بزرگ، جلوی چیزی را بگیرد که اصلاً کوتاه نیست: گرفتگی، تجمع مواد، افت تولید و توقف خط.
در بسیاری از کارخانهها، مخصوصاً کارخانههای سیمان، فولاد، نیروگاهها، صنایع معدنی و واحدهایی که با مواد پودری و دانهای کار میکنند، چسبیدن مواد به دیواره تجهیزات یا ایجاد پل و انسداد در مسیر انتقال، یک مشکل کاملاً واقعی است. گاهی مواد بهتدریج روی دیواره جمع میشوند و ابتدا کسی چندان نگران نیست؛ اما وقتی حجم تجمع بالا رفت، ناگهان همان توده کوچک تبدیل به یک مشکل بزرگ میشود.
شوک بلاستر برای مقابله با چنین شرایطی طراحی شده است. این تجهیز با ایجاد یک پالس سریع و پرانرژی، میتواند به جدا شدن مواد تجمعیافته و باز شدن مسیر جریان کمک کند.
البته یک نکته بسیار مهم وجود دارد: شوک بلاستر یک وسیله جادویی نیست که هر نوع گرفتگی را در هر شرایطی باز کند. انتخاب نوع تجهیز، محل نصب، شدت پالس، فاصله، نوع ماده، دما، شکل هندسی تجهیز و نحوه کنترل همگی در نتیجه نهایی اثر دارند.
در این مقاله از رهاورد صنعت بوذرجمهر میخواهیم شوک بلاستر را از صفر بررسی کنیم؛ از اینکه دقیقاً چیست و چگونه کار میکند گرفته تا کاربردهای آن در کارخانه، تفاوت آن با ایر بلاستر و بیگ بلاستر، مزایا و محدودیتها، نکات خرید و نگهداری و حتی فناوریهای جدیدتر مرتبط با پاکسازی با پالس و موج ضربهای.
شوک بلاستر چیست؟
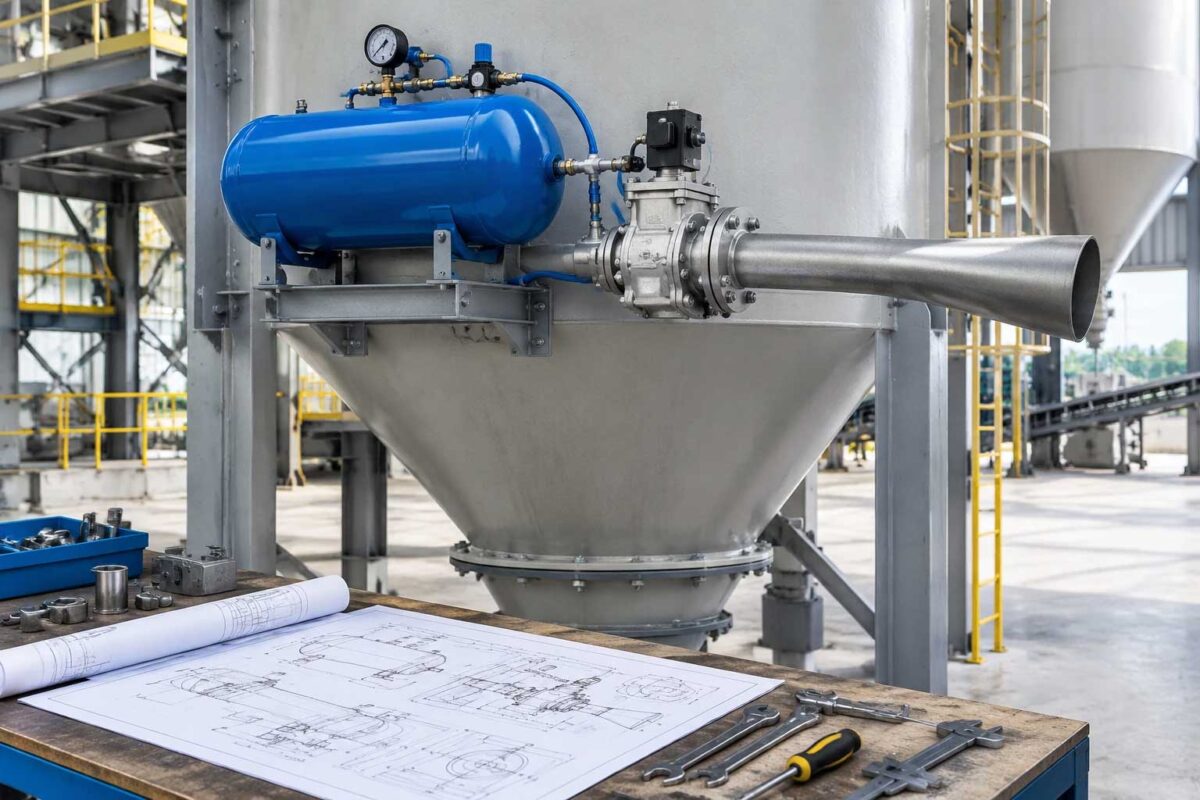
به زبان ساده، شوک بلاستر تجهیزی صنعتی است که برای ایجاد یک ضربه یا پالس سریع و کنترلشده به منظور جدا کردن مواد تجمعیافته، کاهش گرفتگی و کمک به جریان بهتر مواد در تجهیزات صنعتی مورد استفاده قرار میگیرد.
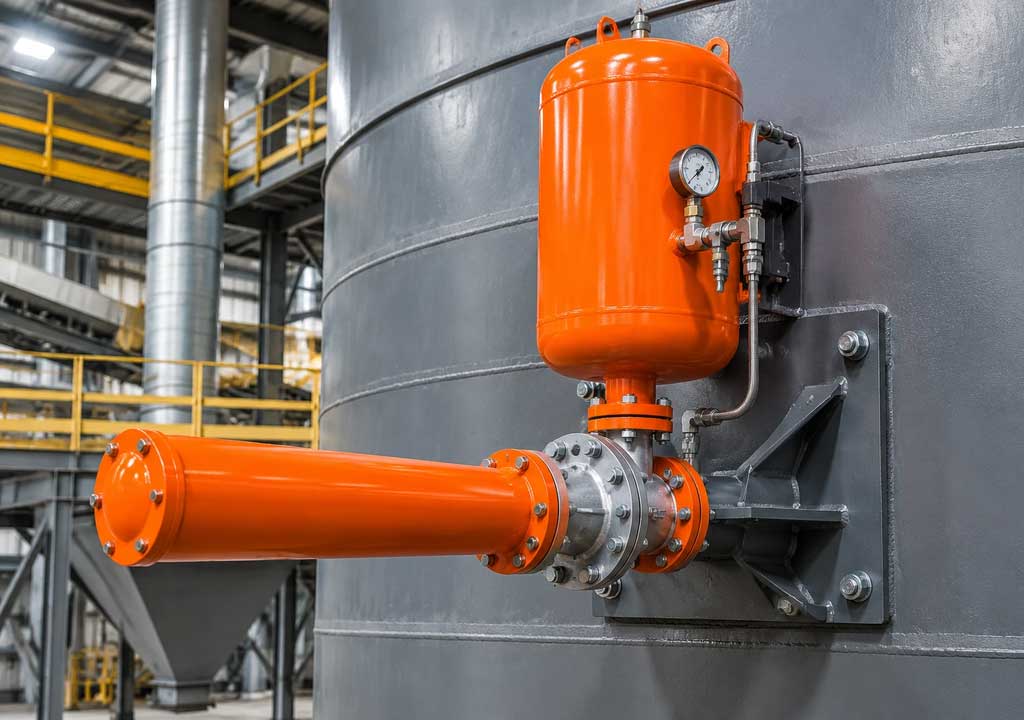
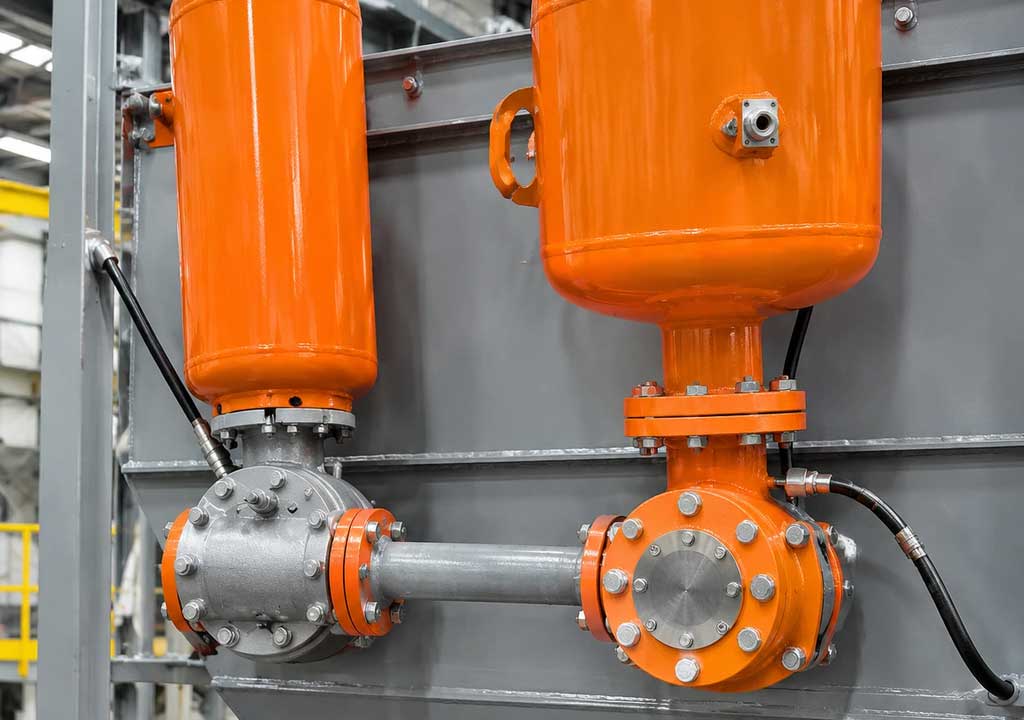
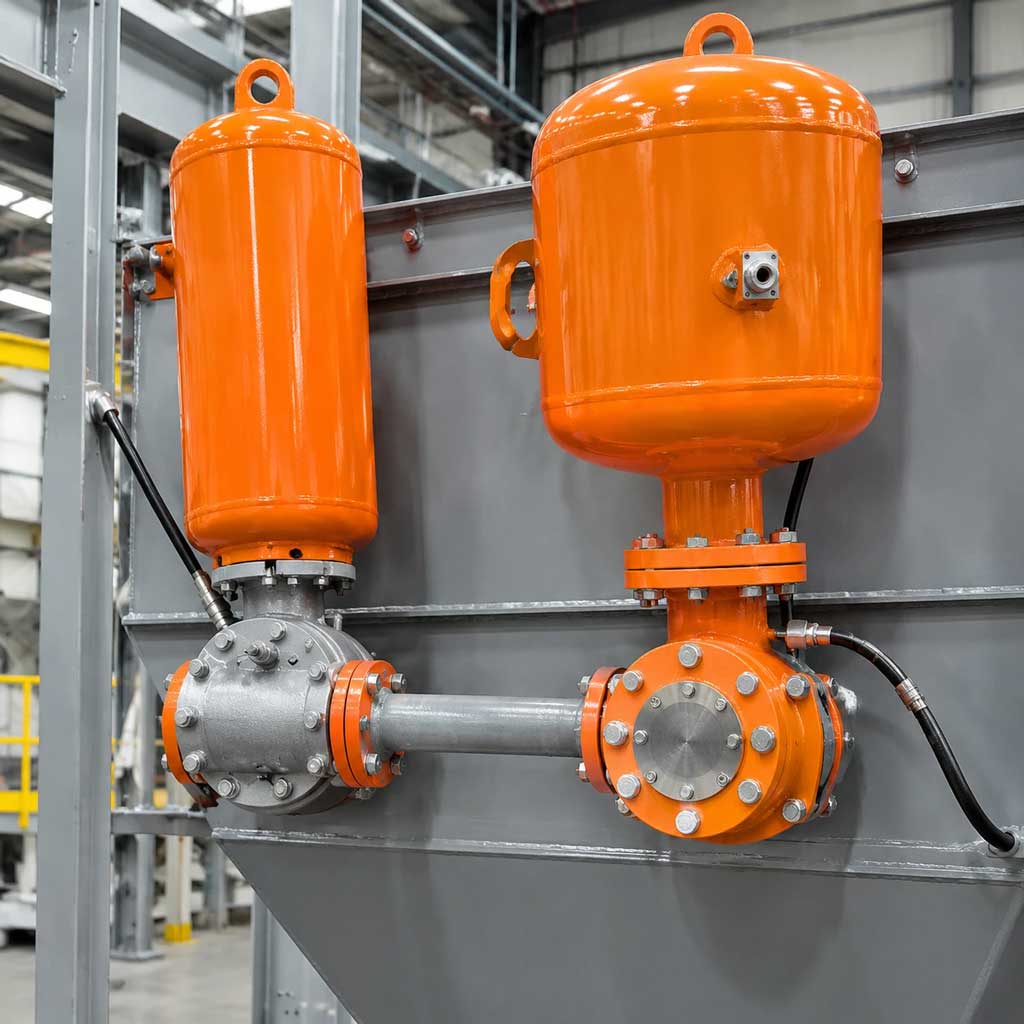
در بسیاری از کاربردها، انرژی مورد نیاز از هوای فشرده تأمین میشود. هوای فشرده در یک مخزن یا محفظه ذخیره میشود و سپس در زمان مشخص، بهسرعت آزاد میشود. این آزادسازی سریع میتواند موج یا پالس فشاری ایجاد کند که به ناحیه موردنظر منتقل میشود.
نتیجه مورد انتظار چیست؟
مواد چسبیده، گردوغبار فشرده، خاکستر، رسوبات یا تودههای ایجادشده در مسیر ممکن است بر اثر این ضربه از سطح جدا شوند یا دستکم ضعیفتر شوند تا جریان مواد دوباره برقرار شود.
اگر بخواهیم خیلی خودمانی توضیح دهیم، شوک بلاستر شبیه این است که به جای اینکه کارگر مجبور باشد هر بار با چکش سراغ دیواره تجهیزات برود، یک «چکش غیرتماسی» داشته باشیم که از فاصله مشخص، ضربهای کنترلشده ایجاد کند.
البته این تشبیه فقط برای فهم موضوع است و نباید آن را با یک چکش واقعی یکی دانست. نوع انرژی، نحوه انتقال آن و طراحی تجهیزات صنعتی کاملاً متفاوت است.
در سایت رهاورد صنعت بوذرجمهر نیز شوک بلاستر در میان تجهیزات و قطعات صنعتی قابل تأمین این مجموعه قرار گرفته است.
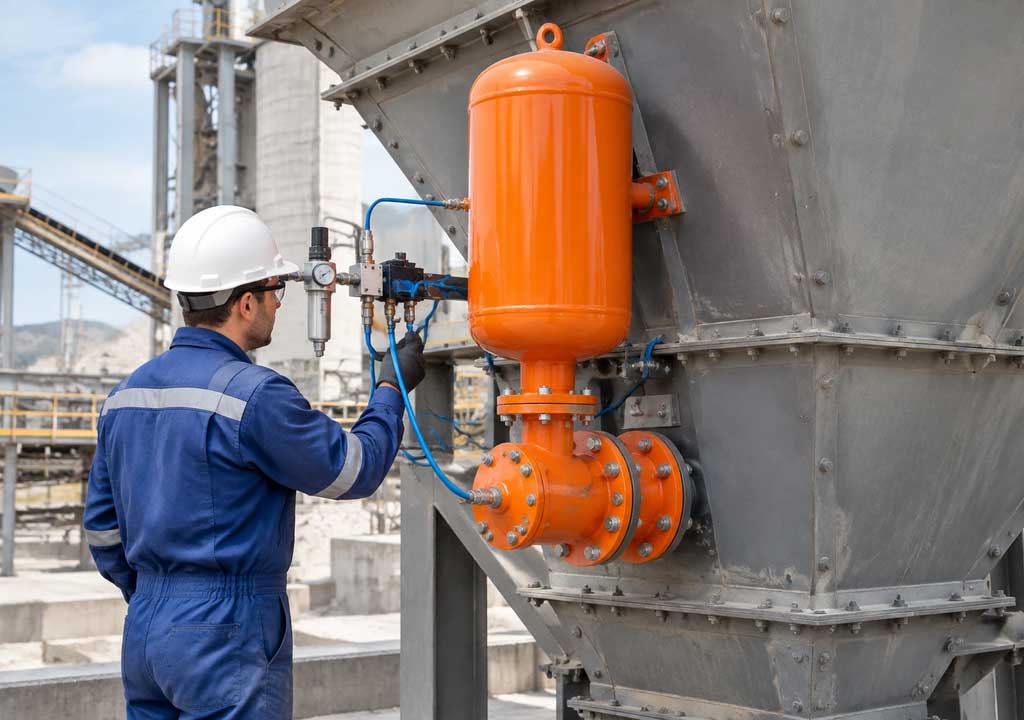
چرا اصلاً به شوک بلاستر نیاز پیدا میکنیم؟
برای پاسخ به این سؤال بهتر است اول مشکل را بشناسیم.
در بسیاری از فرآیندهای صنعتی، مواد باید از یک نقطه به نقطه دیگر منتقل شوند. این انتقال ممکن است از طریق سیلو، هاپر، قیف، کانال، داکت، کوره، پیشگرمکن، سیکلون یا سایر تجهیزات انجام شود.
روی کاغذ همهچیز ساده است:
مواد وارد میشوند، حرکت میکنند و از طرف دیگر خارج میشوند.
اما کارخانه روی کاغذ زندگی نمیکند!
در دنیای واقعی، مواد ممکن است رطوبت داشته باشند، دمای آنها بالا باشد، ذرات به هم بچسبند، بخشی از مواد روی دیواره بنشیند یا به دلیل شرایط فرآیند، رسوبی ایجاد شود.
با گذشت زمان، تجمع مواد بیشتر میشود.
در مرحله اول شاید فقط سطح داخلی تجهیز کمی کثیف شود. در مرحله بعد، سطح عبور مواد کوچکتر میشود. بعد جریان مواد کاهش پیدا میکند. و در نهایت ممکن است مسیر تقریباً مسدود شود.
این همان نقطهای است که یک مشکل کوچک میتواند به توقف خط تولید تبدیل شود.
تجمع مواد چگونه باعث مشکل در کارخانه میشود؟
تجمع مواد در تجهیزات صنعتی فقط یک مسئله ظاهری نیست.
فرض کنید یک کانال انتقال در کارخانه قرار است مقدار مشخصی ماده را در هر ساعت منتقل کند. اگر روی دیواره آن رسوب تشکیل شود، سطح مقطع عبور کاهش پیدا میکند.
در نتیجه:
- عبور مواد سختتر میشود.
- جریان مواد ممکن است نامنظم شود.
- فشار و شرایط فرآیند تغییر کند.
- مصرف انرژی ممکن است افزایش پیدا کند.
- ظرفیت واقعی خط کاهش پیدا کند.
- احتمال توقف افزایش یابد.
- نیاز به عملیات پاکسازی بیشتر شود.
در تجهیزات حرارتی نیز موضوع حساستر است.
اگر خاکستر، دوده یا رسوب روی سطوح انتقال حرارت بنشیند، انتقال حرارت میتواند تحت تأثیر قرار گیرد. در یک مطالعه منتشرشده در سال ۲۰۲۴ درباره استفاده از مولدهای پالس ضربهای برای پاکسازی سطوح حرارتی یک بویلر زبالهسوز، پژوهشگران گزارش کردند که در یک کاربرد عملی، استفاده از برنامه مشخص پاکسازی با پالسهای ضربهای با کاهش دمای گاز خروجی همراه بوده است؛ در گزارش این مطالعه، کاهش حدود ۱۰ درجه سانتیگراد در بخش دوم مسیر گاز و حدود ۴۰ درجه سانتیگراد در بخشی از مسیر سوم در کاربرد بلندمدت گزارش شده است. البته این نتایج مربوط به همان سیستم و شرایط عملیاتی مشخص بوده و نباید بهعنوان یک عدد ثابت برای همه کارخانهها در نظر گرفته شود. (srhj.org.cn)
این نکته مهم است: تجهیز پاکسازی باید بر اساس شرایط واقعی فرآیند انتخاب شود، نه براساس یک عدد تبلیغاتی ثابت.
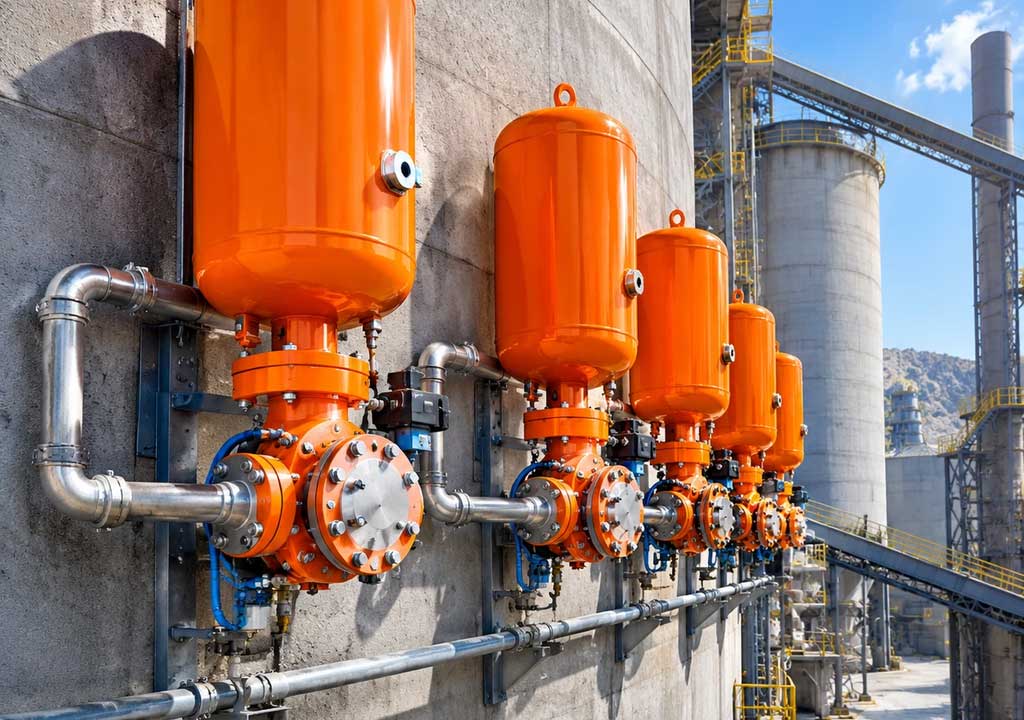
شوک بلاستر چگونه کار میکند؟
اصل عملکرد بسیاری از سیستمهای شوک بلاستر را میتوان در چند مرحله ساده توضیح داد.
مرحله اول؛ ذخیره انرژی
در سیستمهای مبتنی بر هوای فشرده، ابتدا هوای فشرده وارد مخزن میشود.
این مخزن انرژی لازم برای شلیک یا ایجاد پالس را در خود نگه میدارد.
مرحله دوم؛ آماده شدن سیستم
سیستم کنترل مشخص میکند که چه زمانی باید پالس ایجاد شود.
در تجهیزات صنعتی، زمانبندی اهمیت زیادی دارد. قرار نیست دستگاه بیوقفه و بدون برنامه شلیک کند.
مرحله سوم؛ آزادسازی سریع
در لحظه موردنظر، شیر یا مکانیزم تخلیه عمل میکند و هوای فشرده با سرعت بالا آزاد میشود.
این آزادسازی سریع باعث ایجاد یک پالس فشار میشود.
مرحله چهارم؛ انتقال انرژی
پالس ایجادشده از مسیر طراحیشده به ناحیه هدف منتقل میشود.
محل خروجی، نازل، جهت پالس و هندسه تجهیز روی نحوه اثرگذاری آن تأثیر دارند.
مرحله پنجم؛ جدا شدن یا تضعیف تجمع
اگر شرایط مناسب باشد، نیروی ایجادشده میتواند مواد تجمعیافته را از سطح جدا کند یا ساختار آنها را تضعیف کند.
در برخی کاربردها هدف فقط پاکسازی نیست؛ بلکه جلوگیری از تشکیل تجمع ضخیمتر نیز اهمیت دارد.
آیا شوک بلاستر همان ایر بلاستر است؟
این یکی از پرتکرارترین سؤالهاست و دلیل خوبی هم دارد.
در بازار صنعتی، اصطلاحات مختلفی مانند:
- Shock Blaster
- Air Blaster
- Air Cannon
- Big Blaster
- Shock Pulse Generator
- Pulse Cleaning System
ممکن است برای تجهیزاتی با عملکردهای نزدیک یا حتی متفاوت استفاده شوند.
بنابراین صرفاً با دیدن کلمه «Blaster» نباید تصور کنیم همه این تجهیزات دقیقاً یک دستگاه هستند.
رهاورد صنعت بوذرجمهر نیز در یک مقاله جداگانه به تفاوت شوک بلاستر، بیگ بلاستر و ایر بلاستر پرداخته است. برای مطالعه جزئیتر این تفاوتها میتوانید به مقاله «تفاوت شوک بلاستر، بیگ بلاستر و ایر بلاستر» مراجعه کنید.
تفاوت شوک بلاستر و ایر بلاستر
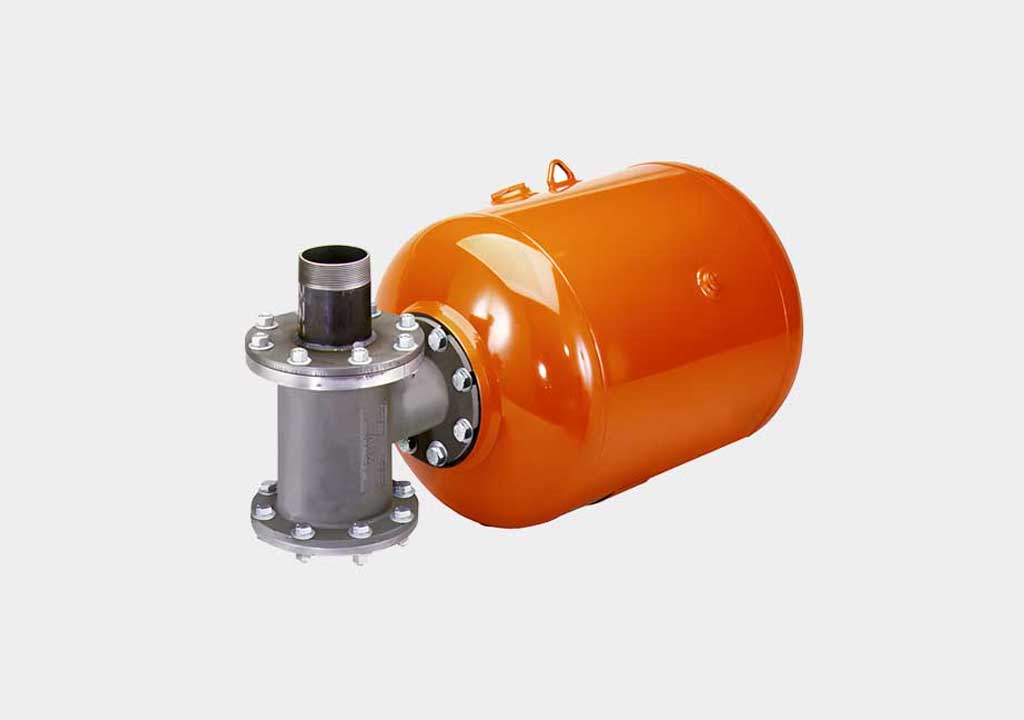
ایر بلاستر معمولاً بر پایه ذخیره و آزادسازی سریع هوای فشرده کار میکند.
برای مثال، برخی سیستمهای Air Blaster برای جلوگیری از گرفتگی در سیلوها، هاپرها، قیفها و مسیرهای انتقال مواد استفاده میشوند.
برخی سازندگان صنعتی، ایر بلاسترهایی با مخزنهای مختلف و خروجیهای گوناگون ارائه میکنند. برای نمونه، شرکت Standard Industrie در معرفی سیستم AIRCHOC خود از مخزنهایی با ظرفیت ۴ تا ۴۰۰ لیتر و خروجیهایی با قطر اسمی ۵۰ تا ۲۰۰ میلیمتر نام میبرد. این اعداد مربوط به همان خانواده محصول است و نمیتوان آن را مشخصات عمومی همه ایر بلاسترها دانست. (STANDARD INDUSTRIE)
در یک نمونه دیگر، شرکت EHP نیز برای سیستم VSR BLASTER فشارهای کاری ۴ تا ۱۰ بار را ذکر کرده و کاربردهایی مانند سیلو، قیف، هاپر، خطوط انتقال و برخی تجهیزات حرارتی را معرفی میکند. (Engineering for Hydraulics & Pneumatics)
پس وقتی کسی میپرسد «شوک بلاستر چند بار فشار دارد؟» پاسخ درست این نیست که یک عدد ثابت اعلام کنیم.
باید اول بدانیم:
- مدل چیست؟
- سازنده کیست؟
- حجم مخزن چقدر است؟
- نوع شیر چیست؟
- نازل چه مشخصاتی دارد؟
- دمای محیط چقدر است؟
- کاربرد دقیق چیست؟
- ماده موردنظر چه ویژگیهایی دارد؟
شوک بلاستر، بیگ بلاستر و ایر بلاستر؛ کدام اصطلاح دقیقتر است؟
این قسمت برای کسانی که قصد خرید یا تأمین تجهیز دارند بسیار مهم است.
گاهی نام تجاری یک محصول در بازار آنقدر رایج میشود که تبدیل به نام عمومی میشود.
در نتیجه ممکن است یک نفر به هر سیستم ضربهای بگوید «شوک بلاستر»، در حالی که سازنده آن را Air Cannon یا Air Blaster معرفی کرده باشد.
بنابراین در زمان استعلام بهتر است فقط نام تجهیز را نفرستید.
اگر برای کارخانه خود به دنبال تجهیز هستید، اطلاعاتی مانند موارد زیر را نیز ارائه کنید:
- محل نصب
- نوع تجهیز
- نوع ماده
- دمای فرآیند
- فشار موجود
- ظرفیت تولید
- عکس محل تجمع
- ابعاد محل نصب
- شرایط دسترسی
- تعداد دفعات مورد نیاز برای شلیک
- نوع سیستم کنترل
- مشخصات تجهیز فعلی
این اطلاعات کمک میکند تأمینکننده به جای حدس زدن، یک بررسی فنی انجام دهد.
شوک بلاستر در چه صنایعی استفاده میشود؟
کاربرد شوک بلاستر محدود به یک صنعت خاص نیست.
اما صنایعی که با مواد پودری، دانهای، چسبنده یا فرآیندهای دمای بالا سر و کار دارند، معمولاً بیشتر با مسئله تجمع و گرفتگی مواجه هستند.
مهمترین حوزهها عبارتاند از:
صنعت سیمان
صنعت سیمان یکی از شناختهشدهترین حوزههای استفاده از سیستمهای Air Blaster و Shock Cleaning است.
در کارخانه سیمان، تجهیزاتی مانند:
- پیشگرمکن
- پریکلساینر
- کوره
- کولر کلینکر
- سیلو
- هاپر
- کانالهای انتقال
- شوتها
ممکن است در معرض تجمع مواد قرار بگیرند.
در یک نمونه صنعتی، کارخانه JK Lakshmi Cement در هند با مشکل تجمع کلینکر و ایجاد پدیدهای موسوم به «snowman» در کولر کلینکر مواجه شده بود. طبق گزارش منتشرشده، پس از آزمایش یک آرایش جدید از Air Cannonها، در طول یک سال عملکرد سیستم با کاهش بار واردشده بر سیستم هوای فشرده و جلوگیری از تشکیل این تجمع گزارش شد. (martin-eng.in)
صنایع فولاد
در صنایع فولاد نیز تجمع گردوغبار و مواد در برخی مسیرهای فرآیندی میتواند باعث مشکل شود.
البته نوع تجهیز مورد نیاز باید بر اساس فرآیند، دما و جنس ماده تعیین شود.
نیروگاهها
در نیروگاهها، مخصوصاً در بویلرها و مسیرهای گازهای داغ، تجمع خاکستر و دوده میتواند بر عملکرد تجهیزات تأثیر بگذارد.
سیستمهای پاکسازی با پالس ضربهای، Air Blaster و فناوریهای Shock Pulse در این حوزه مورد استفاده و بررسی قرار گرفتهاند.
صنایع معدنی
در صنایع معدنی، مواد خشک و پودری ممکن است در سیلوها، قیفها، هاپرها و مسیرهای انتقال جمع شوند.
صنایع شیمیایی
برخی مواد شیمیایی پودری یا دانهای نیز ممکن است در شرایط خاص به دیواره تجهیزات بچسبند.
در چنین شرایطی طراحی سیستم باید با توجه به ماهیت ماده، دما، رطوبت و الزامات ایمنی انجام شود.
صنایع غذایی
در صنایع غذایی نیز تجهیزات انتقال مواد خشک وجود دارند؛ اما در این صنعت موضوع بهداشت و الزامات مربوط به آلودگی اهمیت بسیار بیشتری دارد.
بنابراین نمیتوان هر تجهیزی را که در صنعت سیمان استفاده میشود بدون بررسی به یک خط غذایی منتقل کرد.
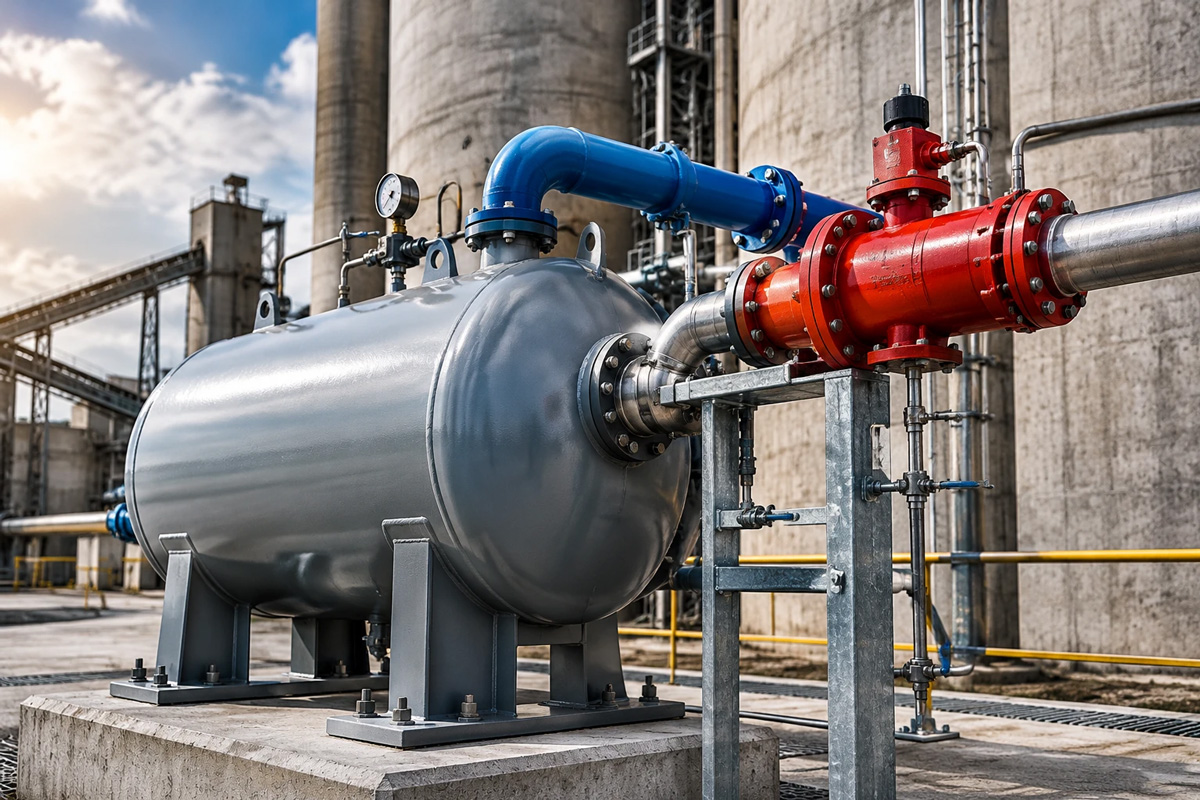
کاربرد شوک بلاستر در کارخانه سیمان
اگر بخواهیم فقط یک صنعت را بهعنوان نمونه اصلی بررسی کنیم، صنعت سیمان انتخاب مناسبی است.
فرآیند تولید سیمان شامل مراحل متعدد و تجهیزات مختلفی است که در آنها جریان مواد باید به شکل پیوسته انجام شود.
هر جا ماده عبوری بتواند به دیواره بچسبد یا روی آن تجمع کند، احتمال ایجاد مشکل وجود دارد.
یکی از مشکلات شناختهشده در کارخانههای سیمان، تجمع مواد در برج پیشگرمکن است.
در یک مطالعه موردی منتشرشده توسط Martin Engineering، یک کارخانه سیمان آمریکایی با تجمع مواد در پیشگرمکن روبهرو بود و برای کاهش گرفتگی، شبکهای از ۲۵ Air Cannon در بخش موردنظر نصب شد. در گزارش، بهبود جریان مواد و کاهش نیاز به روشهای پاکسازی آبی عنوان شده است. (bulk-online.com)
نمونه دیگری از همین شرکت درباره یک کارخانه سیمان با ظرفیت حدود یک میلیون تن در سال نشان میدهد که تجمع مواد در ورودی مواد اولیه به پیشگرمکن باعث توقفهای برنامهریزینشده شده بود و استفاده از دو Air Cannon برای کاهش تجمع پیشنهاد و اجرا شد. (martin-eng.com.br)
این مثالها یک نکته مهم را نشان میدهند:
ارزش واقعی شوک بلاستر فقط در قدرت ضربه آن نیست؛ بلکه در حل یک مشکل واقعی فرآیندی است.
شوک بلاستر در پیشگرمکن کوره چه کاری انجام میدهد؟
پیشگرمکن یکی از قسمتهای مهم کارخانه سیمان است.
در این بخش، مواد در مسیر فرآیند تحت شرایط خاص حرارتی قرار میگیرند و گازهای داغ نیز در مسیر خود حرکت میکنند.
اگر مواد روی دیوارهها تجمع کنند، سطح عبور میتواند کاهش پیدا کند.
در شرایط شدید، این تجمع میتواند باعث:
- کاهش جریان مواد
- تغییر شرایط فرآیندی
- افزایش نیاز به پاکسازی
- توقف تولید
- افزایش هزینه تعمیرات
- افزایش ریسک کار برای کارکنان
شود.
در چنین شرایطی سیستمهای پالس ضربهای میتوانند به عنوان یکی از راهکارهای قابل بررسی مطرح شوند.
اما باز هم تأکید میکنیم که محل نصب و طراحی سیستم باید براساس وضعیت واقعی پیشگرمکن تعیین شود.
شوک بلاستر و کولر کلینکر
کولر کلینکر نیز میتواند با مسئله تجمع مواد روبهرو شود.
در یکی از نمونههای صنعتی، تجمع کلینکر باعث ایجاد پدیدهای شد که در صنعت سیمان به آن Snowman گفته میشود.
طبق گزارش Martin Engineering، یک کارخانه برای حل این مشکل ابتدا از Air Blasterهای بزرگ استفاده کرده بود اما به دلیل بار واردشده بر سیستم هوای فشرده و حل نشدن کامل مشکل، آرایش دیگری با مخزنهای کوچکتر و نازلهای مناسبتر آزمایش شد. نتیجه گزارششده پس از یک سال، نبود نشانهای از تشکیل مجدد Snowman در محدوده مورد آزمایش بود. (martin-eng.in)
این مثال نشان میدهد که:
بزرگتر بودن تجهیز الزاماً به معنای بهتر بودن آن نیست.
گاهی یک سیستم کوچکتر اما درست طراحیشده میتواند نتیجه بهتری ایجاد کند.
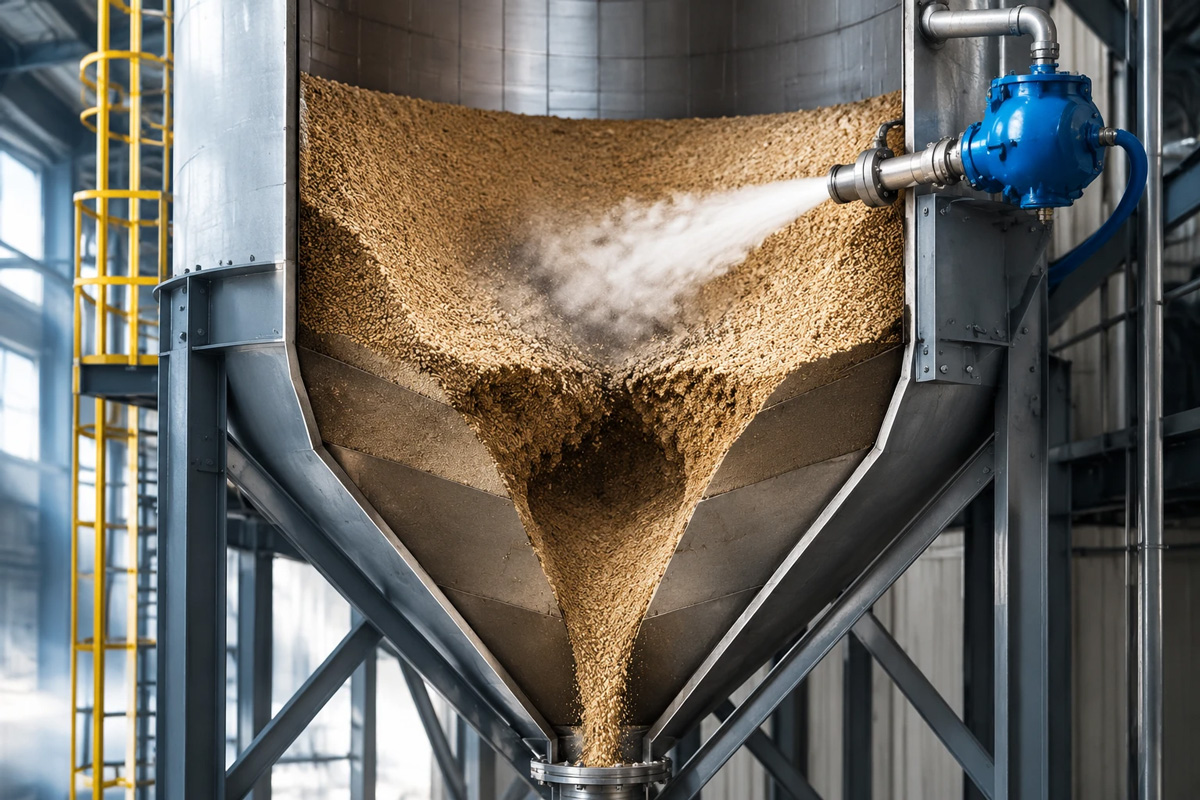
شوک بلاستر در سیلو و هاپر
سیلو و هاپر برای نگهداری و انتقال مواد پودری و دانهای بسیار رایج هستند.
اما گاهی ماده داخل آنها به شکل طبیعی و یکنواخت تخلیه نمیشود.
دو اصطلاح معروف در این حوزه عبارتاند از:
Bridging
در حالت Bridging ممکن است ماده در بالای خروجی به شکل یک پل قرار بگیرد و مانع تخلیه صحیح شود.
Ratholing
در حالت Ratholing ممکن است مواد فقط از یک مسیر باریک تخلیه شوند و بخشهایی از مواد در اطراف باقی بمانند.
هر دو وضعیت میتوانند ظرفیت واقعی تخلیه را کاهش دهند.
سیستمهای Air Blaster در چنین کاربردهایی به کار میروند و برخی سازندگان کاربرد آنها را برای سیلوها، قیفها و هاپرها معرفی کردهاند. (Engineering for Hydraulics & Pneumatics)
آیا شوک بلاستر فقط برای رفع گرفتگی استفاده میشود؟
خیر.
گاهی هدف اصلی پیشگیری است.
این تفاوت بسیار مهم است.
فرض کنید یک کارخانه هر دو روز یک بار مجبور است یک مسیر را تمیز کند.
دو راه دارد:
روش اول:
صبر کنیم گرفتگی کامل شود، خط را متوقف کنیم، نیرو وارد کنیم و بعد مشکل را برطرف کنیم.
روش دوم:
قبل از اینکه تجمع به مرحله بحرانی برسد، با یک برنامه مشخص پالس ایجاد کنیم تا مواد فرصت تشکیل یک لایه ضخیم پیدا نکنند.
روش دوم در بسیاری از شرایط میتواند منطقیتر باشد؛ البته به شرطی که سیستم درست طراحی شده باشد.
به همین دلیل در سیستمهای مدرنتر، موضوع کنترل و زمانبندی پالس اهمیت زیادی دارد.
مزایای استفاده از شوک بلاستر چیست؟
مزایای دقیق به طراحی و کاربرد وابسته است، اما به طور کلی میتوان به موارد زیر اشاره کرد.
۱. کاهش تجمع مواد
مهمترین کاربرد، کمک به جدا کردن مواد از سطح و جلوگیری از تشکیل تودههای بزرگتر است.
۲. کاهش گرفتگی
اگر سیستم در محل مناسبی نصب شده باشد، میتواند به باز نگه داشتن مسیر جریان کمک کند.
۳. کاهش نیاز به پاکسازی دستی
هر بار ورود نیروی انسانی به محیطهای سخت و داغ، هزینه و ریسک دارد.
اگر سیستم خودکار بتواند بخشی از عملیات پاکسازی را انجام دهد، نیاز به مداخله دستی کاهش پیدا میکند.
۴. کاهش توقفهای ناخواسته
توقف ناگهانی خط تولید معمولاً هزینهبر است.
بنابراین پیشگیری از انسداد میتواند از نظر اقتصادی اهمیت زیادی داشته باشد.
۵. امکان استفاده در شرایط سخت صنعتی
برخی سیستمهای مخصوص دمای بالا برای محیطهایی مانند کوره و پیشگرمکن طراحی شدهاند.
۶. قابلیت اتوماسیون
سیستم را میتوان براساس برنامه زمانی یا شرایط فرآیندی کنترل کرد.
آیا شوک بلاستر باعث افزایش تولید میشود؟
این سؤال کمی خطرناک است، چون جواب کوتاه «بله» میتواند گمراهکننده باشد.
شوک بلاستر خودش یک دستگاه تولیدکننده محصول نیست.
اما اگر یک مشکل تجمع یا گرفتگی باعث کاهش ظرفیت خط شده باشد، رفع آن مشکل میتواند به حفظ ظرفیت تولید کمک کند.
مثلاً اگر یک کارخانه به دلیل تجمع مواد مرتباً مجبور به توقف شود، کاهش این توقفها میتواند به افزایش تولید واقعی سالانه کمک کند.
در یک مطالعه موردی مربوط به کارخانه سیمان، یک مجموعه با مشکل تجمع مواد مواجه بود و پس از نصب سیستم Air Cannon، کاهش توقفهای ناخواسته گزارش شد. (martin-eng.com.br)
بنابراین بهتر است به جای جمله تبلیغاتی «شوک بلاستر تولید را افزایش میدهد» بگوییم:
شوک بلاستر میتواند با کاهش تجمع و گرفتگی، در شرایط مناسب به حفظ جریان مواد و کاهش توقفهای ناخواسته کمک کند.
این جمله هم دقیقتر است و هم علمیتر.
آیا استفاده از شوک بلاستر همیشه اقتصادی است؟
نه.
ممکن است در یک کارخانه، گرفتگی آنقدر کم باشد که نصب سیستم اقتصادی نباشد.
یا نوع ماده به شکلی باشد که شوک ضربهای تأثیر محدودی روی آن داشته باشد.
یا مشکل اصلی اصلاً تجمع مواد نباشد.
برای مثال اگر علت مشکل:
- رطوبت بالا
- طراحی نامناسب
- تغییر ترکیب مواد
- خرابی تجهیز دیگر
- کاهش فشار هوای فشرده
- اشکال در سیستم انتقال
باشد، نصب شوک بلاستر بدون رفع علت اصلی ممکن است فقط هزینه جدید ایجاد کند.
بنابراین قبل از خرید باید پرسید:
دقیقاً چه مشکلی را میخواهیم حل کنیم؟
این سؤال ساده گاهی جلوی خرید اشتباه را میگیرد.
چه عواملی باعث تجمع مواد میشوند؟
تجمع مواد یک علت واحد ندارد.
رطوبت
رطوبت میتواند باعث چسبندگی بیشتر برخی مواد شود.
دما
در فرآیندهای داغ، رفتار مواد ممکن است با شرایط عادی کاملاً متفاوت باشد.
ترکیب شیمیایی
برخی ترکیبات تمایل بیشتری به تشکیل رسوب دارند.
اندازه ذرات
مواد بسیار ریز میتوانند رفتار متفاوتی نسبت به مواد دانهدرشت داشته باشند.
سرعت جریان
تغییر سرعت جریان میتواند روی محل و میزان تجمع اثر بگذارد.
هندسه تجهیز
گوشهها، تغییر قطر، نقاط مرده و زوایای نامناسب میتوانند محل مناسبی برای تجمع باشند.
شرایط سطح
جنس و وضعیت سطح داخلی نیز اهمیت دارد.
بنابراین طراحی سیستم شوک بلاستر باید همراه با شناخت فرآیند انجام شود.
چرا محل نصب شوک بلاستر اهمیت زیادی دارد؟
فرض کنید یک کارخانه در نقطه A دچار تجمع مواد میشود.
شما یک دستگاه بسیار قدرتمند در نقطه B نصب میکنید.
نتیجه؟
ممکن است تقریباً هیچ!
چون پالس باید در محل و جهت مناسب به ماده برسد.
در طراحی سیستم باید مواردی مانند:
- محل تجمع
- ضخامت تجمع
- شکل تجهیز
- مسیر جریان
- زاویه نصب
- فاصله از نقطه گرفتگی
- جنس دیواره
- دمای محل
- فضای نصب
- دسترسی برای تعمیرات
بررسی شود.
به همین دلیل یک تجهیز مناسب برای کارخانه شماره یک ممکن است برای کارخانه شماره دو مناسب نباشد.
فشار هوای شوک بلاستر چقدر باید باشد؟
این سؤال را نمیتوان با یک عدد عمومی پاسخ داد.
فشار کاری به مدل، طراحی مخزن، شیر، نازل و کاربرد بستگی دارد.
برای مثال، یک سازنده Air Blaster محدوده ۴ تا ۱۰ بار را برای خانواده مشخصی از محصولات خود اعلام کرده است. (Engineering for Hydraulics & Pneumatics)
اما این عدد را نباید برای تمام شوک بلاسترها نسخه کرد.
در واقع در طراحی سیستم، فقط فشار مهم نیست.
حجم هوا، سرعت آزادسازی، طراحی شیر، نازل و هندسه مسیر نیز مهم هستند.
ممکن است دو دستگاه با فشار اسمی مشابه، به دلیل تفاوت در حجم مخزن یا طراحی خروجی، عملکرد متفاوتی داشته باشند.
حجم مخزن شوک بلاستر چه اهمیتی دارد؟
حجم مخزن تعیین میکند چه مقدار هوای فشرده در هر شلیک در دسترس باشد.
اما اینجا هم یک اشتباه رایج وجود دارد:
«هرچه مخزن بزرگتر باشد، دستگاه بهتر است.»
نه لزوماً.
در یک نمونه صنعتی که قبلاً اشاره کردیم، استفاده از مخزنهای بزرگتر به دلیل مصرف بیشتر هوای فشرده نتوانسته بود مشکل موردنظر را بهطور کامل حل کند و سپس آرایش دیگری با مخزنهای کوچکتر مورد استفاده قرار گرفت. (martin-eng.in)
بنابراین باید بین:
- فشار
- حجم
- سرعت تخلیه
- نازل
- تعداد شلیک
- فاصله شلیکها
تعادل برقرار شود.
نازل در شوک بلاستر چه نقشی دارد؟
نازل را نباید یک قطعه فرعی ساده تصور کرد.
در واقع نازل یکی از قسمتهای مهم مسیر انتقال انرژی است.
نازل میتواند روی:
- جهت پالس
- سطح پوشش
- نحوه انتقال انرژی
- احتمال برگشت مواد
- دوام در دمای بالا
اثر بگذارد.
در برخی تجهیزات مخصوص کارخانههای سیمان، سازندگان نازلهایی را برای محیطهای داغ طراحی کردهاند.
برای مثال، در یک پروژه کارخانه سیمان هند، از نازلهای مخصوص محیط دمای بالا برای مقابله با تجمع کلینکر استفاده شده است. (martin-eng.in)
آیا نازل شوک بلاستر در دمای بالا خراب نمیشود؟
میتواند خراب شود.
هر قطعهای که در محیط سخت کار میکند، تحت تأثیر دما، خوردگی، سایش و مواد عبوری قرار میگیرد.
در یک نمونه صنعتی، تجمع مواد روی نازل و حتی Back-flow بهعنوان یکی از مشکلات سیستم قبلی گزارش شده بود. (martin-eng.in)
بنابراین در محیطهای داغ باید به موارد زیر توجه شود:
- جنس نازل
- محل نصب
- طراحی اتصال
- مقاومت حرارتی
- امکان سرویس
- امکان تعویض
- جلوگیری از برگشت مواد
سیستم کنترل شوک بلاستر چگونه کار میکند؟
سیستم کنترل میتواند بسیار ساده یا نسبتاً پیشرفته باشد.
در سادهترین حالت، شلیکها براساس یک زمانبندی مشخص انجام میشوند.
مثلاً:
- هر ۱۰ دقیقه
- هر ۳۰ دقیقه
- در ساعات مشخص
- براساس سیکل فرآیند
اما در سیستمهای پیشرفتهتر میتوان از دادههای فرآیندی برای تصمیمگیری بهتر استفاده کرد.
برای مثال ممکن است شرایط دما، فشار یا جریان بررسی شود و سیستم براساس آن برنامه پاکسازی را تغییر دهد.
این همان مسیری است که صنعت در سالهای اخیر بیشتر به سمت آن حرکت کرده است:
پاکسازی از حالت کاملاً ثابت و زمانبندیشده، به سمت پاکسازی هوشمندتر و مبتنی بر شرایط واقعی فرآیند.
شوک بلاستر و نگهداری پیشگیرانه
نگهداری پیشگیرانه یعنی قبل از اینکه تجهیز خراب شود، وضعیت آن بررسی شود.
این رویکرد در مورد شوک بلاستر نیز اهمیت دارد.
موارد قابل بررسی عبارتاند از:
- وضعیت شیر
- اتصالات
- مخزن
- نشتی هوا
- فشار
- نازل
- سیستم کنترل
- کابلها
- سنسورها
- پایهها
- خوردگی
- شرایط دمایی
اگر سیستم فقط زمانی بررسی شود که دیگر شلیک نمیکند، احتمالاً کمی دیر شده است!
آیا هوای فشرده شوک بلاستر باید تمیز باشد؟
بله، کیفیت هوای فشرده در سیستمهای پنوماتیکی موضوع مهمی است.
استاندارد ISO 8573-1 کیفیت هوای فشرده را از نظر آلایندههایی مانند ذرات، آب و روغن دستهبندی میکند. این استاندارد همچنین آلایندههای گازی و میکروبیولوژیک را نیز در چارچوب خود مورد توجه قرار میدهد. (ISO)
البته سطح کیفیت مورد نیاز باید براساس تجهیز و کاربرد مشخص شود.
هوای فشرده نامناسب میتواند باعث ایجاد مشکلاتی مانند:
- رطوبت
- خوردگی
- آلودگی شیرها
- کاهش عملکرد
- افزایش نیاز به تعمیرات
شود.
بنابراین سیستم هوای فشرده کارخانه را نباید از شوک بلاستر جدا دید.
آیا مصرف هوای فشرده شوک بلاستر زیاد است؟
میزان مصرف به طراحی سیستم بستگی دارد.
موارد مؤثر عبارتاند از:
- حجم مخزن
- فشار کاری
- تعداد شلیک
- تعداد دستگاهها
- فاصله زمانی بین شلیکها
- طراحی شیر
- طراحی نازل
اگر کارخانه تعداد زیادی Air Blaster داشته باشد و همه آنها با فاصله زمانی کوتاه شلیک کنند، بار قابل توجهی روی کمپرسور وارد میشود.
به همین دلیل طراحی سیستم کنترل و زمانبندی اهمیت زیادی دارد.
چگونه مصرف هوای شوک بلاستر را کاهش دهیم؟
چند راهکار عمومی وجود دارد:
۱. جلوگیری از شلیک بیدلیل
اگر تجمع فقط در شرایط خاص رخ میدهد، شلیک دائمی ممکن است اتلاف انرژی باشد.
۲. استفاده از نازل مناسب
نازل نامناسب میتواند انرژی را در جهتی مصرف کند که نتیجه مطلوب ایجاد نمیکند.
۳. بررسی نشتی
یک نشتی کوچک در سیستم هوای فشرده شاید در یک روز چندان به چشم نیاید، اما در یک سال میتواند هزینه ایجاد کند.
۴. هماهنگ کردن زمان شلیک
اگر چند دستگاه همزمان شلیک کنند، ممکن است فشار شبکه هوا افت کند.
۵. بررسی عملکرد واقعی
اگر تعداد شلیکها زیاد شده اما تجمع همچنان وجود دارد، به جای افزایش تعداد شلیک، بهتر است علت بررسی شود.
شوک بلاستر چه تفاوتی با سیستمهای مکانیکی دارد؟
برای رفع تجمع مواد، همیشه فقط یک راه وجود ندارد.
روشهای مختلفی مانند:
- ویبراتور
- ایر بلاستر
- شوک بلاستر
- سیستمهای مکانیکی
- سیستمهای صوتی
- شستوشوی آبی
- پاکسازی با فشار بالا
- پاکسازی حرارتی
ممکن است مورد استفاده قرار گیرند.
انتخاب روش باید بر اساس نوع تجمع و فرآیند باشد.
مثلاً اگر ماده خیلی چسبناک باشد، یک روش ممکن است عملکرد مناسبی داشته باشد ولی روش دیگر نه.
اگر دما بسیار بالا باشد، روشهای مبتنی بر آب ممکن است محدودیتهایی داشته باشند.
شوک بلاستر بهتر است یا ویبراتور؟
این سؤال هم جواب مطلق ندارد.
ویبراتور با ایجاد ارتعاش مکانیکی به حرکت ماده کمک میکند.
شوک بلاستر انرژی را به شکل یک پالس سریع منتقل میکند.
در بعضی کاربردها ویبراتور کافی است.
در برخی نقاط، شوک بلاستر عملکرد مناسبتری دارد.
حتی ممکن است یک کارخانه از ترکیب چند روش استفاده کند.
بنابراین «بهترین تجهیز» بدون تعریف مشکل، اصطلاح دقیقی نیست.
شوک بلاستر بهتر است یا ایر کَنون؟
در بسیاری از کاربردها این دو اصطلاح به تجهیزاتی با عملکرد بسیار نزدیک اشاره میکنند.
اما برای خرید، باید به نام تجاری اکتفا نکرد.
بررسی کنید:
- سازنده چه نامی برای تجهیز استفاده کرده؟
- اصل عملکرد چیست؟
- ظرفیت مخزن چقدر است؟
- فشار کاری چیست؟
- نازل چگونه طراحی شده؟
- کاربرد توصیهشده چیست؟
- قطعات یدکی موجود است؟
- خدمات فنی ارائه میشود؟
این موارد از خود نام تجهیز مهمتر هستند.
شوک بلاستر در بویلرها
بویلرها یکی از حوزههایی هستند که پاکسازی سطوح حرارتی در آنها اهمیت زیادی دارد.
تجمع خاکستر و دوده روی لولهها میتواند انتقال حرارت را تحت تأثیر قرار دهد.
فناوریهای Shock Wave و Shock Pulse برای پاکسازی آنلاین چنین تجهیزاتی توسعه پیدا کردهاند.
برای نمونه، شرکت Aerovit سیستم ShockClean 360 را برای پاکسازی بخشهایی از بویلرهای واترتیوب، اواپراتورها و اکونومایزرها معرفی میکند. این سیستم با آزادسازی سریع هوای فشرده، موج ضربهای ایجاد میکند و برای پاکسازی خاکستر و دوده طراحی شده است. (Aerovit A/S)
این فناوریها نشان میدهند که مفهوم استفاده از موج ضربهای برای پاکسازی تجهیزات صنعتی همچنان در حال توسعه است.
آخرین پژوهشهای مرتبط با فناوری پالس ضربهای چه میگویند؟
یکی از نکات جالب برای کسانی که به فناوریهای جدید صنعتی علاقه دارند، پژوهشی است که در سال ۲۰۲۴ درباره کاربرد Shock Pulse Generator در پاکسازی سطح حرارتی بویلر زبالهسوز منتشر شده است.
در این مطالعه، یک بویلر زبالهسوز با ظرفیت ۶۶۰ تن در روز بررسی شد.
پژوهشگران چند حالت مختلف پاکسازی را مقایسه کردند و در شرایط مورد مطالعه، استفاده از حالت عادی با فرکانس یک بار در روز را مناسبتر ارزیابی کردند.
در کاربرد بلندمدت، کاهش دمای گاز خروجی در بخشهای مختلف سیستم گزارش شد. در یک بخش حدود ۱۰ درجه و در بخش دیگری حدود ۴۰ درجه سانتیگراد کاهش گزارش شد. (srhj.org.cn)
اما یک هشدار مهم:
این نتایج مختص همان پروژه و همان شرایط عملیاتی هستند.
نمیتوان گفت هر کارخانهای که شوک بلاستر نصب کند دقیقاً ۴۰ درجه کاهش دمای گاز خواهد داشت.
چنین نتیجهگیریای از نظر فنی درست نیست.
آیا شوک بلاستر فناوری قدیمی است؟
اصل استفاده از پالس برای پاکسازی تجهیزات صنعتی موضوع جدیدی نیست.
اما طراحی تجهیزات، شیرها، نازلها، کنترلرها و روشهای پایش در طول زمان پیشرفت کردهاند.
امروزه علاوه بر سیستمهای ساده Air Cannon، راهکارهای پیشرفتهتری برای پاکسازی با Shock Pulse، امواج صوتی و پالسهای کنترلشده نیز وجود دارند.
برای مثال، شرکت Valmet سیستم Shock Pulse Generator را برای بویلرهای بازیابی در صنعت خمیر و کاغذ معرفی کرده است که با ایجاد پالسهای شوک خودکار، رسوبات و خاکستر را از سطوح بویلر جدا میکند. (Valmet)
از طرف دیگر، فناوریهای Sonic Sootblower نیز از امواج صوتی برای کاهش تجمع استفاده میکنند. (User Mühendislik)
بنابراین امروز مسئله فقط «یک مخزن هوا و یک شلیک» نیست؛ بلکه مجموعهای از فناوریهای پاکسازی غیرتماسی در حال توسعه هستند.
آیا شوک بلاستر میتواند جای نیروی انسانی را بگیرد؟
نه بهطور کامل.
اما میتواند میزان حضور انسان در برخی عملیات پاکسازی را کاهش دهد.
این موضوع از نظر ایمنی اهمیت دارد.
کار کردن در نزدیکی تجهیزات داغ، مسیرهای انتقال مواد یا نقاطی که احتمال ریزش مواد وجود دارد، میتواند خطرناک باشد.
در یک مطالعه موردی از کارخانه سیمان، عملیات دستی پاکسازی پیشگرمکن شامل کارگران در محیط بسیار داغ بوده است؛ در گزارش یک پروژه، دمای حدود ۸۵۰ درجه سانتیگراد برای محیط کار اطراف پیشگرمکن ذکر شده است. (Martin Engineering)
طبیعی است که هر راهکاری که بتواند نیاز به ورود یا نزدیک شدن کارکنان به چنین نقاطی را کاهش دهد، از نظر ایمنی قابل بررسی باشد.
ایمنی هنگام کار با شوک بلاستر
شوک بلاستر با فشار و انرژی کار میکند.
بنابراین شوخی با آن جایز نیست.
مخزن تحت فشار، اتصالات، شیرها و تجهیزات ایمنی باید متناسب با کاربرد طراحی و نگهداری شوند.
در استانداردهای OSHA مربوط به Air Receiver، وجود فشارسنج و شیر اطمینان و جلوگیری از قرار گرفتن شیر بین مخزن و شیر اطمینان مورد تأکید قرار گرفته است. (OSHA)
همچنین OSHA برای مخازن هوای فشرده، الزامات مشخصی درباره تخلیه آب و روغن جمعشده، دسترسی مناسب و تجهیزات ایمنی مطرح کرده است. (OSHA)
این استانداردها الزاماً دستورالعمل طراحی یک شوک بلاستر خاص در ایران نیستند، اما نشان میدهند که ایمنی مخازن و سیستمهای هوای فشرده موضوعی جدی و استانداردپذیر است.
چرا شیر اطمینان اهمیت دارد؟
مخزن تحت فشار نباید بدون سیستم حفاظت مناسب کار کند.
اگر فشار از محدوده مجاز طراحی بالاتر برود، خطر افزایش مییابد.
به همین دلیل وجود تجهیزات ایمنی و کنترل فشار اهمیت زیادی دارد.
در استاندارد OSHA برای Air Receiver، ظرفیت شیرهای اطمینان باید به شکلی باشد که فشار مخزن بیش از ۱۰ درصد از حداکثر فشار کاری مجاز عبور نکند. (OSHA)
البته در پروژه واقعی باید استانداردها و مقرراتی که در کشور، صنعت و پروژه مورد نظر الزامآور هستند بررسی شوند.
نگهداری مخزن شوک بلاستر
یکی از مواردی که گاهی نادیده گرفته میشود، وجود آب و روغن در سیستم هوای فشرده است.
رطوبت میتواند در بخشهایی از سیستم جمع شود.
در استاندارد OSHA برای Air Receiver نیز به نصب تخلیه در پایینترین نقطه مخزن و تخلیه منظم برای جلوگیری از تجمع بیش از حد مایعات اشاره شده است. (OSHA)
در برنامه نگهداری باید موارد زیر بررسی شوند:
- خوردگی
- نشتی
- وضعیت اتصالات
- فشار
- شیر اطمینان
- شیر اصلی
- تخلیه رطوبت
- وضعیت پایهها
- وضعیت نازل
- عملکرد سیستم کنترل
صدای شوک بلاستر چطور؟
پالس سریع هوای فشرده میتواند صدای قابل توجهی ایجاد کند.
بنابراین موضوع صدا نیز باید در طراحی لحاظ شود.
OSHA اشاره میکند که سیستمهای هوای فشرده در بسیاری از صنایع از منابع مهم مواجهه با صدای محیط کار هستند و کاهش فشار تا حد مورد نیاز کار و استفاده از روشهای مناسب کاهش صدا میتواند به کاهش مواجهه کمک کند. (OSHA)
در یک کارخانه، موضوع فقط «صدای دستگاه» نیست.
باید بررسی شود:
- اپراتور کجاست؟
- فاصله او از تجهیز چقدر است؟
- تعداد شلیکها چقدر است؟
- محیط بسته است یا باز؟
- آیا عایق یا تمهیدات کاهش صدا وجود دارد؟
اشتباهات رایج هنگام خرید شوک بلاستر
اشتباه اول؛ خرید بر اساس قیمت
ارزانترین تجهیز الزاماً کمهزینهترین انتخاب نیست.
اگر دستگاه نتواند مشکل را حل کند، هزینه خرید آن عملاً پول دورریختهشده است.
اشتباه دوم؛ خرید بر اساس نام دستگاه
صرف اینکه روی محصول نوشته شده «Shock Blaster» کافی نیست.
مشخصات فنی اهمیت بیشتری دارند.
اشتباه سوم؛ بیتوجهی به دما
تجهیزی که در محیط عادی عملکرد خوبی دارد ممکن است در کنار کوره یا پیشگرمکن مناسب نباشد.
اشتباه چهارم؛ نادیده گرفتن نازل
مخزن خوب با نازل نامناسب ممکن است نتیجه خوبی ندهد.
اشتباه پنجم؛ بررسی نکردن هوای فشرده کارخانه
اگر شبکه هوای فشرده ظرفیت کافی نداشته باشد، سیستم ممکن است عملکرد مطلوبی نداشته باشد.
اشتباه ششم؛ بیتوجهی به قطعات یدکی
در پروژه صنعتی، فقط خرید اولیه مهم نیست.
باید دید چند سال بعد:
- شیر
- نازل
- واشر
- قطعات کنترل
- تجهیزات جانبی
چطور تأمین میشوند.
برای خرید شوک بلاستر چه اطلاعاتی به فروشنده بدهیم؟
اگر میخواهید برای یک کارخانه استعلام بگیرید، بهتر است اطلاعات زیر را آماده کنید:
- نام کارخانه و صنعت.
- نوع فرآیند.
- نام تجهیز محل نصب.
- نوع ماده تجمعیافته.
- دمای محل.
- فشار فرآیند.
- ابعاد محل.
- ضخامت تقریبی تجمع.
- تعداد نقاط گرفتگی.
- عکس محل.
- نقشه در صورت وجود.
- فشار هوای فشرده موجود.
- ظرفیت کمپرسور.
- تعداد شلیک مورد نیاز.
- شرایط دسترسی برای تعمیرات.
- محدودیتهای نصب.
- مدل تجهیز فعلی در صورت وجود.
- سوابق خرابی.
- دفعات توقف خط.
- هدف اصلی پروژه.
هرچه این اطلاعات کاملتر باشد، احتمال انتخاب درست بیشتر میشود.
آیا مهندسی معکوس برای شوک بلاستر و قطعات آن کاربرد دارد؟
بله، در برخی پروژهها میتواند کاربرد داشته باشد.
بهخصوص وقتی یک کارخانه سالها از یک تجهیز یا قطعه خاص استفاده کرده اما تهیه قطعه اصلی دیگر ساده نیست.
مهندسی معکوس البته فقط اندازهگیری ظاهری قطعه نیست.
باید مواردی مانند:
- ابعاد
- جنس
- شرایط کاری
- تلرانس
- عملکرد
- نحوه اتصال
- فشار
- دما
- سایش
- خوردگی
بررسی شوند.
این موضوع با زمینه فعالیت رهاورد صنعت بوذرجمهر ارتباط مستقیم دارد.
این شرکت در معرفی خود، واردات، مهندسی معکوس و بومیسازی قطعات صنعتی را از حوزههای اصلی فعالیت خود معرفی کرده است. همچنین در بخش خدمات، به ساخت قطعات سفارشی، تأمین قطعات مقاوم در برابر سایش و خوردگی، مشاوره فنی و تأمین قطعات مورد استفاده در کورهها، آسیابها و سنگشکنها اشاره کرده است. (رهاورد صنعت بوذرجمهر)
برای آشنایی بیشتر با سوابق و حوزه فعالیت مجموعه میتوانید صفحه «درباره رهاورد صنعت بوذرجمهر» را ببینید.
شوک بلاستر و تأمین قطعات صنعتی
در تجهیزات صنعتی، تأمین قطعه فقط زمانی مهم نیست که دستگاه خراب شده باشد.
گاهی یک کارخانه باید قبل از خرابی، قطعات مصرفی و یدکی را در اختیار داشته باشد.
این موضوع در کارخانههای بزرگ اهمیت بیشتری دارد، زیرا توقف تولید میتواند هزینه بسیار بیشتری از قیمت یک قطعه ایجاد کند.
رهاورد صنعت بوذرجمهر در سایت خود طیف متنوعی از تجهیزات و قطعات صنعتی را معرفی کرده است؛ از جمله شوک بلاستر، الکتروموتور، گیربکس، پمپها، فیلتر، سنسور، ترموکوپل، کوپلینگ، نازل و تجهیزات مرتبط با گاز آنالایزر. (رهاورد صنعت بوذرجمهر)
بنابراین در زمان بررسی شوک بلاستر بهتر است فقط خود تجهیز را نبینیم؛ بلکه زنجیره تأمین قطعات و خدمات فنی را هم در نظر بگیریم.
شوک بلاستر و کاهش هزینه تعمیرات
یکی از هزینههای پنهان کارخانهها، هزینه تعمیرات اضطراری است.
تعمیر اضطراری معمولاً شامل مواردی مانند:
- نیروی انسانی بیشتر
- قطعات فوری
- توقف تولید
- اعزام تکنسین
- زمان انتظار
- راهاندازی مجدد
- احتمال خرابی تجهیزات دیگر
است.
اگر یک سیستم شوک بلاستر بتواند از تشکیل گرفتگیهای شدید جلوگیری کند، ممکن است هزینههای مربوط به این بخش کاهش پیدا کند.
البته برای اثبات اقتصادی بودن پروژه باید محاسبه واقعی انجام شود.
چطور بازگشت سرمایه شوک بلاستر را محاسبه کنیم؟
یک روش ساده این است که هزینههای فعلی را با هزینه پس از نصب مقایسه کنیم.
مثلاً فرض کنید یک کارخانه در سال:
- ۲۰ ساعت توقف ناشی از گرفتگی دارد.
- ارزش هر ساعت توقف ۱۰۰ میلیون تومان برآورد شده است.
فقط هزینه مستقیم توقف میشود:
۲۰ × ۱۰۰ میلیون = ۲ میلیارد تومان.
حالا هزینههای نیروی انسانی، تعمیر، پاکسازی و خسارت احتمالی را نیز باید اضافه کرد.
اگر سیستم جدید بتواند بخشی از این توقفها را کاهش دهد، میتوان هزینه و منفعت پروژه را مقایسه کرد.
البته اعداد بالا فقط مثال فرضی هستند و نباید بهعنوان داده واقعی یک صنعت استفاده شوند.
چه زمانی شوک بلاستر انتخاب مناسبی نیست؟
این سؤال به اندازه مزایا اهمیت دارد.
اگر ماده:
- بسیار چسبناک باشد،
- رطوبت زیادی داشته باشد،
- به شکل شیمیایی به سطح متصل شده باشد،
- بهشدت ذوبشونده باشد،
- یا تجمع آن ناشی از یک مشکل طراحی باشد،
ممکن است شوک بلاستر بهتنهایی کافی نباشد.
گاهی باید ابتدا علت اصلی را اصلاح کرد.
مثلاً اگر رطوبت مواد بیش از حد باشد، فقط افزایش قدرت پالس مشکل را حل نمیکند.
در چنین شرایطی ممکن است لازم باشد:
- رطوبت کنترل شود.
- طراحی مسیر اصلاح شود.
- دمای فرآیند بررسی شود.
- سطح داخلی تغییر کند.
- روش دیگری برای پاکسازی انتخاب شود.
آیا شوک بلاستر برای همه مواد مناسب است؟
خیر.
نوع ماده یکی از مهمترین عوامل طراحی است.
موادی مانند:
- سیمان
- کلینکر
- خاکستر
- آهک
- مواد معدنی
- پودرهای صنعتی
رفتارهای متفاوتی دارند.
حتی دو کارخانه که ظاهراً ماده مشابهی دارند، ممکن است به دلیل تفاوت رطوبت، دما یا دانهبندی، نتایج متفاوتی بگیرند.
تأثیر رطوبت بر عملکرد شوک بلاستر
رطوبت میتواند چسبندگی ماده را افزایش دهد.
تصور کنید مقدار کمی پودر خشک روی سطحی ریخته شده باشد.
پاک کردن آن آسان است.
اما اگر همان ماده مرطوب و چسبنده شود، داستان کاملاً متفاوت میشود.
در چنین شرایطی، انرژی بیشتری برای جدا کردن آن نیاز است.
به همین دلیل هنگام طراحی سیستم باید وضعیت واقعی ماده در کارخانه بررسی شود.
تأثیر دما بر انتخاب شوک بلاستر
در کارخانههای سیمان و نیروگاهها، دما میتواند بسیار بالا باشد.
در این شرایط فقط خود مخزن مهم نیست.
تمام اجزای نزدیک فرآیند باید بررسی شوند.
از جمله:
- نازل
- لوله
- شیر
- آببندی
- اتصالات
- پوشش
- تجهیزات کنترلی
باید متناسب با شرایط محیط انتخاب شوند.
شوک بلاستر در مقایسه با پاکسازی با آب
پاکسازی آبی در برخی صنایع روش شناختهشدهای است.
اما استفاده از آب همیشه بهترین گزینه نیست.
در بعضی کاربردها:
- مصرف آب بالا میرود.
- نیاز به نیروی انسانی افزایش پیدا میکند.
- تجهیزات در معرض رطوبت قرار میگیرند.
- راهاندازی مجدد فرآیند دشوار میشود.
در یک مطالعه موردی مربوط به کارخانه سیمان CEMEX در آمریکا، استفاده مکرر از Water Blasting برای رفع تجمع پیشگرمکن هزینه نیروی انسانی و مشکلات مرتبط با توقف و آسیب به شرایط عملیاتی ایجاد کرده بود و در ادامه Air Cannon بهعنوان راهکار جایگزین به کار گرفته شد. (martin-eng.com)
باز هم باید تأکید کرد که این نتیجه مربوط به همان کارخانه و شرایط خاص آن بوده است.
شوک بلاستر و محیط زیست
هر فناوری صنعتی باید از نظر مصرف منابع نیز بررسی شود.
اگر سیستم شوک بلاستر بتواند نیاز به آب برای پاکسازی را کاهش دهد، در برخی کاربردها میتواند یک مزیت باشد.
اما مصرف هوای فشرده نیز انرژی میخواهد.
کمپرسور برای تولید هوای فشرده برق مصرف میکند.
بنابراین ارزیابی زیستمحیطی و اقتصادی باید کل سیستم را در نظر بگیرد.
این نگاه با روند کلی صنایع به سمت کاهش مصرف انرژی و افزایش بهرهوری همراستا است.
آژانس بینالمللی انرژی در دادههای بهروزشده خود درباره صنعت سیمان، روند مصرف انرژی، تولید سیمان و انتشار CO₂ این صنعت را در بازه ۲۰۱۵ تا ۲۰۲۴ گزارش کرده است. (IEA)
به بیان ساده، وقتی صنعت سیمان به سمت کاهش مصرف انرژی و انتشار حرکت میکند، هر تجهیزی که قرار است در این فرآیند استفاده شود نیز بهتر است از نظر انرژی مصرفی و اثر واقعی آن بررسی شود.
شوک بلاستر و صنعت سیمان کممصرفتر
صنعت سیمان یکی از صنایع انرژیبر جهان است و به همین دلیل کوچکترین بهینهسازی در فرآیند میتواند ارزشمند باشد.
اما نباید از هر تجهیز صنعتی انتظار داشته باشیم که بهتنهایی مصرف انرژی کارخانه را متحول کند.
شوک بلاستر یک قطعه از پازل است.
اگر تجمع مواد باعث افت جریان، تغییر شرایط حرارتی یا توقفهای مکرر شود، پاکسازی بهتر میتواند به عملکرد کلی کمک کند.
ولی برای کاهش جدی مصرف انرژی باید مجموعهای از عوامل مانند:
- راندمان کوره
- آسیاب
- فنها
- سیستم انتقال
- عایقکاری
- سوخت
- کنترل فرآیند
- کیفیت مواد اولیه
- نگهداری تجهیزات
نیز بررسی شوند.
آیا فناوری شوک بلاستر در آینده هوشمندتر میشود؟
احتمال حرکت صنعت به سمت سیستمهای هوشمندتر کاملاً قابل مشاهده است.
در آینده سیستمهای پاکسازی میتوانند بیشتر به دادههای فرآیند متکی شوند.
مثلاً به جای اینکه دستگاه هر ۳۰ دقیقه یک بار شلیک کند، ممکن است سیستم با بررسی شرایط فرآیند تشخیص دهد که چه زمانی نیاز واقعی به پاکسازی وجود دارد.
این رویکرد میتواند به کاهش:
- مصرف هوای فشرده
- استهلاک
- تعداد شلیک
- صدای غیرضروری
کمک کند.
البته اجرای چنین سیستمی نیازمند ابزار اندازهگیری و کنترل مناسب است.
آیا میتوان شوک بلاستر را به سیستم کنترل کارخانه وصل کرد؟
در بسیاری از پروژهها امکان اتصال سیستم به PLC یا سیستم کنترل مرکزی وجود دارد.
اما نوع اتصال به طراحی تجهیز بستگی دارد.
ممکن است کنترلر از طریق:
- سیگنال دیجیتال
- رله
- تایمر
- PLC
- سیستم مانیتورینگ
فرمان شلیک را صادر کند.
برای پروژههای بزرگ، هماهنگی با سیستم کنترل کارخانه اهمیت بیشتری دارد.
چکلیست انتخاب شوک بلاستر
قبل از خرید، این فهرست را بررسی کنید:
مشخصات فرآیند
- نوع ماده چیست؟
- دما چقدر است؟
- رطوبت چقدر است؟
- فشار فرآیند چقدر است؟
- جریان ماده چطور است؟
مشخصات محل نصب
- محل تجمع کجاست؟
- ابعاد تجهیز چقدر است؟
- فضای نصب چقدر است؟
- امکان تعمیر وجود دارد؟
- فاصله از محل تجمع چقدر است؟
مشخصات سیستم
- حجم مخزن چقدر است؟
- فشار کاری چقدر است؟
- نوع شیر چیست؟
- نازل چیست؟
- تعداد شلیک چقدر است؟
- سیستم کنترل چگونه است؟
خدمات
- قطعات یدکی موجود است؟
- خدمات پس از فروش وجود دارد؟
- امکان تأمین قطعات در آینده هست؟
- مستندات فنی ارائه میشود؟
- نصب و راهاندازی قابل پشتیبانی است؟
قیمت شوک بلاستر به چه عواملی بستگی دارد؟
قیمت را نمیتوان فقط براساس حجم مخزن تعیین کرد.
عوامل متعددی روی قیمت تأثیر دارند:
- برند
- کشور سازنده
- ظرفیت
- فشار کاری
- نوع شیر
- نازل
- سیستم کنترل
- تجهیزات جانبی
- جنس قطعات
- مقاومت حرارتی
- شرایط خاص پروژه
- هزینه واردات
- قطعات یدکی
- نصب و راهاندازی
بنابراین اگر برای یک کارخانه استعلام میگیرید، بهتر است به جای پرسیدن «قیمت شوک بلاستر چقدر است؟»، اطلاعات فنی پروژه را ارائه کنید.
این کار باعث میشود پیشنهاد دریافتی واقعیتر باشد.
چرا انتخاب تأمینکننده شوک بلاستر مهم است؟
خرید یک تجهیز صنعتی با خرید یک وسیله مصرفی معمولی تفاوت دارد.
اگر یک وسیله معمولی خراب شود، شاید بتوانید آن را کنار بگذارید.
اما اگر تجهیزی در یک کارخانه متوقف شود، ممکن است چندین بخش دیگر نیز تحت تأثیر قرار بگیرند.
بنابراین تأمینکننده باید فقط فروشنده نباشد.
توانایی:
- شناسایی تجهیز
- بررسی مشخصات
- تأمین قطعه
- مشاوره
- پیگیری قطعات یدکی
- پشتیبانی فنی
میتواند اهمیت زیادی داشته باشد.
رهاورد صنعت بوذرجمهر در معرفی فعالیت خود، بیش از ۱۵ سال تجربه در حوزه واردات و مهندسی معکوس، همکاری با شرکتهای صنعتی و ارائه راهکارهای فنی برای صنایع را مطرح کرده است. (رهاورد صنعت بوذرجمهر)
رهاورد صنعت بوذرجمهر در حوزه تجهیزات صنعتی
شرکت رهاورد صنعت بوذرجمهر خود را مجموعهای فعال در حوزه واردات، تأمین و مهندسی معکوس قطعات صنعتی معرفی میکند.
در سایت این شرکت، تجهیزات و قطعات مختلفی برای صنایع سنگین معرفی شدهاند؛ از شوک بلاستر و گاز آنالایزر گرفته تا الکتروموتور، گیربکس، پمپ، شیر، فیلتر، کوپلینگ، سنسور، ترموکوپل و تجهیزات مرتبط با کوره و سیستمهای صنعتی. (رهاورد صنعت بوذرجمهر)
همچنین در معرفی شرکت، موضوعاتی مانند بومیسازی قطعات، مشاوره فنی، تأمین قطعات کورهها، آسیابها و سنگشکنها و ساخت قطعات مقاوم در برابر سایش و خوردگی مورد اشاره قرار گرفته است. (رهاورد صنعت بوذرجمهر)
بنابراین اگر هدف یک کارخانه صرفاً خرید یک قطعه نیست و به بررسی فنی و تأمین بلندمدت نیز نیاز دارد، بهتر است این موارد در فرآیند انتخاب تأمینکننده در نظر گرفته شوند.
برای مشاهده محصولات و زمینههای فعالیت میتوانید به صفحه اصلی رهاورد صنعت بوذرجمهر مراجعه کنید.
شوک بلاستر را از چه برندی بخریم؟
این سؤال بدون دانستن پروژه پاسخ دقیقی ندارد.
به جای اینکه یک برند را صرفاً براساس نام انتخاب کنیم، بهتر است ابتدا نیاز فنی مشخص شود.
ممکن است یک برند برای محیط دمای بالا مناسب باشد و برند دیگری برای سیلو یا هاپر.
ممکن است یک مدل برای فشار و تعداد شلیک مشخص طراحی شده باشد.
بنابراین انتخاب برند باید بعد از مشخص شدن مشخصات فرآیند انجام شود.
چطور بفهمیم شوک بلاستر مناسب انتخاب کردهایم؟
بعد از نصب باید نتیجه واقعی را اندازهگیری کرد.
شاخصهای قابل بررسی عبارتاند از:
- کاهش تعداد گرفتگیها
- کاهش زمان توقف
- کاهش عملیات دستی
- کاهش تجمع
- تغییر مصرف هوای فشرده
- کاهش دفعات تعمیر
- تغییر شرایط فرآیند
- کاهش هزینه پاکسازی
اگر هیچکدام از این شاخصها تغییر نکردند، باید عملکرد سیستم بررسی شود.
آیا تعداد بیشتر شوک بلاستر همیشه بهتر است؟
خیر.
ممکن است یک دستگاه در محل مناسب، از چند دستگاه نصبشده در محل نامناسب بهتر عمل کند.
در یک نمونه واقعی، کارخانهای برای مقابله با تجمع در پیشگرمکن به شبکهای از Air Cannonها نیاز پیدا کرده بود، اما تعداد و آرایش تجهیزات بر اساس نقاط تجمع تعیین شده بود، نه صرفاً با یک قاعده «هرچه بیشتر بهتر». (martin-eng.com)
بنابراین طراحی باید نقطهمحور باشد.
شوک بلاستر و کاهش ریسک برای کارکنان
یکی از مهمترین مزایای بالقوه سیستمهای خودکار پاکسازی، کاهش نیاز به مداخله انسانی در نقاط خطرناک است.
در کارخانهها ممکن است کارکنان برای رفع گرفتگی مجبور شوند به:
- ارتفاع
- محیط داغ
- فضای محدود
- محل تجمع مواد
- مسیرهای سختدسترسی
نزدیک شوند.
اگر سیستم اتوماتیک بتواند بخشی از این کار را انجام دهد، نیاز به چنین عملیاتهایی کمتر میشود.
در یک پروژه کارخانه سیمان در هند، عملیات دستی پاکسازی پیشگرمکن با مواجهه کارکنان با دمای بسیار بالا همراه بود و پس از نصب Air Cannon، نیاز به پاکسازی دستی در محل مشکل کاهش یافت. (martin-eng.co.uk)
آیا شوک بلاستر نیاز به اپراتور دارد؟
بسته به طراحی سیستم.
سیستم میتواند دستی، نیمهخودکار یا کاملاً خودکار باشد.
در سیستم خودکار، کنترلر میتواند فرمان شلیک را صادر کند.
اما حتی سیستم خودکار نیز نیاز به:
- بازرسی
- نگهداری
- بررسی ایمنی
- کنترل عملکرد
- تست تجهیزات
دارد.
اتوماسیون به معنای بینیازی از نگهداری نیست.
چرا مهندسی معکوس قطعات شوک بلاستر اهمیت دارد؟
فرض کنید کارخانهای یک تجهیز خارجی دارد که ۱۵ سال است کار میکند.
تجهیز هنوز قابل استفاده است، اما یک قطعه کوچک آن دیگر در بازار پیدا نمیشود.
دو گزینه وجود دارد:
تجهیز کامل را عوض کنیم؟
یا قطعه را شناسایی و برای ساخت یا تأمین جایگزین بررسی کنیم؟
در بعضی پروژهها گزینه دوم میتواند ارزش بررسی داشته باشد.
البته مهندسی معکوس فقط زمانی منطقی است که از نظر فنی و اقتصادی توجیه داشته باشد.
رهاورد صنعت بوذرجمهر نیز مهندسی معکوس را یکی از محورهای فعالیت خود معرفی کرده است. (رهاورد صنعت بوذرجمهر)
آیا مهندسی معکوس به معنی کپی کردن است؟
نه لزوماً.
در مهندسی معکوس حرفهای، هدف شناخت عملکرد و مشخصات یک قطعه است.
برای مثال ممکن است بررسی شود:
قطعه از چه جنسی است؟
چه فشاری تحمل میکند؟
در چه دمایی کار میکند؟
چه ابعادی دارد؟
چه تلرانسی دارد؟
چگونه متصل میشود؟
چه نیرویی به آن وارد میشود؟
بعد از این مرحله، میتوان درباره امکان ساخت جایگزین تصمیم گرفت.
شوک بلاستر و قطعات مقاوم در برابر سایش
در محیطهای صنعتی، سایش مسئله مهمی است.
عبور مواد معدنی یا ذرات سخت میتواند سطح قطعات را به مرور فرسوده کند.
این موضوع در نازلها، مسیرهای انتقال و بخشهایی که با جریان مواد در تماس هستند اهمیت بیشتری دارد.
انتخاب جنس مناسب باید بر اساس:
- سختی
- سایش
- خوردگی
- دما
- فشار
- نوع ماده
انجام شود.
چرا مستندات فنی شوک بلاستر مهم است؟
قبل از خرید بهتر است مستندات فنی دریافت شود.
مواردی مانند:
- دیتاشیت
- نقشه
- مشخصات فشار
- ظرفیت مخزن
- جنس قطعات
- محدوده دمایی
- مشخصات نازل
- دستورالعمل نصب
- دستورالعمل نگهداری
باید بررسی شوند.
این مدارک در زمان تعمیر یا تأمین قطعات آینده نیز مفید هستند.
شوک بلاستر و استانداردهای فشار
مخازن تحت فشار موضوع استانداردهای تخصصی هستند.
برای مثال، ASME در بخش VIII از Boiler and Pressure Vessel Code الزامات مربوط به طراحی و ساخت برخی مخازن تحت فشار را پوشش میدهد. نسخه ۲۰۲۵ این مجموعه نیز الزامات بهروزشدهای را برای طراحی، ساخت، بهرهبرداری، بازرسی و نگهداری مخازن تحت فشار مطرح میکند. (ASME)
در یک پروژه واقعی باید مشخص شود چه استانداردهایی براساس کشور، کارفرما، صنعت و مشخصات تجهیز باید رعایت شوند.
آیا شوک بلاستر نیاز به بازرسی دورهای دارد؟
از نظر عملی، بله؛ تجهیزات تحت فشار و اجزای مرتبط باید براساس دستورالعمل سازنده، مقررات محلی و الزامات پروژه بررسی شوند.
مخزن، شیر، اتصالات و تجهیزات ایمنی باید در برنامه نگهداری قرار بگیرند.
نباید صبر کنیم تا صدای نشتی بیاید یا دستگاه دیگر شلیک نکند.
نشانههای خرابی شوک بلاستر چیست؟
علائم میتواند متفاوت باشد، اما موارد زیر ارزش بررسی دارند:
- کاهش قدرت پالس
- افت فشار
- نشتی
- عدم عملکرد شیر
- شلیک نامنظم
- کاهش اثر پاکسازی
- صدای غیرعادی
- خوردگی
- خرابی اتصالات
- مشکل در کنترلر
گاهی دستگاه ظاهراً شلیک میکند، اما اثر واقعی آن کاهش یافته است.
در این حالت باید کل سیستم بررسی شود، نه فقط مخزن.
چرا شوک بلاستر گاهی خوب کار نمیکند؟
دلایل مختلفی دارد.
محل نصب اشتباه
پالس به محل تجمع نمیرسد.
نازل نامناسب
انرژی به شکل مطلوب توزیع نمیشود.
فشار ناکافی
سیستم هوای فشرده توان لازم را ندارد.
تجمع بیش از حد
ممکن است ماده آنقدر ضخیم شده باشد که پالس نتواند آن را جدا کند.
ماده بسیار چسبنده
خواص ماده ممکن است برای این روش مناسب نباشد.
برنامه شلیک اشتباه
ممکن است سیستم خیلی دیر فعال شود.
مشکل فرآیندی
علت اصلی تجمع هنوز برطرف نشده است.
شوک بلاستر برای کارخانههای قدیمی چه مزیتی دارد؟
کارخانههای قدیمی معمولاً با یک مشکل جدی مواجه هستند:
تجهیزاتی که سالها پیش نصب شدهاند.
مدل بعضی قطعات ممکن است دیگر تولید نشود.
نقشهها ممکن است ناقص باشند.
تأمین قطعات اصلی ممکن است دشوار شده باشد.
در چنین شرایطی توانایی شناسایی تجهیز و مهندسی معکوس میتواند اهمیت پیدا کند.
این دقیقاً یکی از حوزههایی است که رهاورد صنعت بوذرجمهر در معرفی فعالیت خود بر آن تأکید کرده است. (رهاورد صنعت بوذرجمهر)
راهنمای سریع انتخاب شوک بلاستر برای صنعت سیمان
اگر یک کارخانه سیمان قصد بررسی این تجهیز را دارد، میتوان این مسیر را دنبال کرد:
گام اول؛ محل مشکل را مشخص کنید
آیا مشکل در:
- پیشگرمکن؟
- کولر؟
- شوت؟
- هاپر؟
- سیلو؟
- کانال؟
- سیکلون؟
است؟
گام دوم؛ ماده را شناسایی کنید
نوع ماده، دانهبندی، رطوبت و چسبندگی را بررسی کنید.
گام سوم؛ دما را اندازه بگیرید
دمای واقعی محل نصب را مشخص کنید.
گام چهارم؛ هوای فشرده را بررسی کنید
فشار و ظرفیت سیستم هوای فشرده را بدانید.
گام پنجم؛ تعداد نقاط تجمع را مشخص کنید
یک نقطه است یا چندین نقطه؟
گام ششم؛ هزینه توقف را محاسبه کنید
اگر گرفتگی باعث توقف میشود، ارزش اقتصادی حل آن را محاسبه کنید.
گام هفتم؛ طراحی را به متخصص بسپارید
در نهایت مشخصات تجهیز باید براساس پروژه تعیین شود.
آینده سیستمهای پاکسازی صنعتی
به نظر میرسد آینده پاکسازی صنعتی به سمت ترکیب چند فناوری حرکت میکند.
امروزه در کنار Air Blasterها، فناوریهایی مانند:
- Shock Pulse
- Sonic Cleaning
- سیستمهای کنترل هوشمند
- سنسورهای پایش
- سیستمهای مانیتورینگ
- روشهای پاکسازی مکانیکی پیشرفته
نیز در حال توسعه هستند.
نمونههایی از سیستمهای صوتی و Shock Wave در صنایع مختلف نشان میدهند که پاکسازی بدون تماس مستقیم با سطح، همچنان یک حوزه فعال در مهندسی تجهیزات صنعتی است. (Aerovit A/S)
هدف نهایی هم ساده است:
کمتر توقف کنیم، کمتر نیروی انسانی را وارد محیط خطرناک کنیم، کمتر انرژی و منابع هدر بدهیم و تجهیزات را با ثبات بیشتری در سرویس نگه داریم.
جمعبندی
شوک بلاستر یکی از تجهیزاتی است که برای حل یک مشکل بسیار واقعی در صنایع طراحی شده است: تجمع، چسبندگی و گرفتگی مواد در تجهیزات و مسیرهای فرآیندی.
در صنایعی مانند سیمان، فولاد، معدن، نیروگاه و برخی واحدهای فرآوری، تجمع مواد میتواند باعث کاهش جریان، افزایش عملیات پاکسازی، توقف تولید و بالا رفتن هزینههای نگهداری شود.
شوک بلاستر با ایجاد یک پالس سریع و کنترلشده میتواند به جدا شدن مواد تجمعیافته و حفظ مسیر جریان کمک کند. در بعضی کاربردها، این سیستمها به جای اینکه فقط بعد از ایجاد گرفتگی وارد عمل شوند، به صورت پیشگیرانه و طبق برنامه زمانی مورد استفاده قرار میگیرند.
با این حال، انتخاب شوک بلاستر نباید صرفاً براساس نام، قیمت یا فشار اسمی انجام شود.
نوع ماده، دما، رطوبت، محل تجمع، هندسه تجهیز، ظرفیت هوای فشرده، حجم مخزن، نوع شیر، طراحی نازل، تعداد نقاط گرفتگی و شرایط تعمیرات همگی باید بررسی شوند.
همچنین تفاوت میان Shock Blaster، Air Blaster، Air Cannon، Big Blaster و Shock Pulse Generator باید براساس طراحی و عملکرد واقعی تجهیز بررسی شود، نه فقط نام تجاری.
نمونههای صنعتی منتشرشده از کارخانههای سیمان نشان دادهاند که سیستمهای Air Cannon و فناوریهای مشابه میتوانند در شرایط مناسب به کاهش تجمع، بهبود جریان مواد و کاهش عملیات دستی کمک کنند. (martin-eng.in)
از طرف دیگر، پژوهش منتشرشده در سال ۲۰۲۴ درباره استفاده از Shock Pulse Generator در بویلر زبالهسوز نیز نشان میدهد که فناوری پالس ضربهای همچنان در حال بررسی و توسعه است و میتواند در شرایط مشخص بر وضعیت رسوبات و عملکرد حرارتی اثر بگذارد. (srhj.org.cn)
در نهایت، اگر یک کارخانه با مشکل گرفتگی و تجمع مواد مواجه است، سؤال اصلی نباید این باشد که «قویترین شوک بلاستر کدام است؟»
سؤال بهتر این است:
«علت تجمع چیست و کدام راهکار، با توجه به شرایط واقعی فرآیند، میتواند آن را با کمترین هزینه و ریسک کنترل کند؟»
پاسخ این سؤال است که مشخص میکند شوک بلاستر انتخاب مناسبی است یا باید سراغ روش دیگری رفت.
برای بررسی تجهیزات صنعتی، تأمین قطعات، مهندسی معکوس و دریافت اطلاعات بیشتر درباره راهکارهای مورد استفاده در صنایع سنگین میتوانید محصولات و خدمات رهاورد صنعت بوذرجمهر را بررسی کنید.
سؤالات متداول درباره شوک بلاستر
شوک بلاستر چیست؟
شوک بلاستر یک تجهیز صنعتی برای ایجاد پالس یا ضربه سریع و کنترلشده است که در برخی کاربردها برای جدا کردن مواد تجمعیافته، کاهش گرفتگی و کمک به جریان بهتر مواد استفاده میشود.
شوک بلاستر در چه صنایعی کاربرد دارد؟
از این فناوری و تجهیزات مشابه آن در صنایعی مانند سیمان، فولاد، معدن، نیروگاه، صنایع فرآوری مواد و برخی کاربردهای شیمیایی و صنعتی استفاده میشود.
آیا شوک بلاستر همان ایر بلاستر است؟
نه لزوماً. این اصطلاحات گاهی برای تجهیزات مشابه یا نزدیک استفاده میشوند، اما باید مشخصات فنی و روش عملکرد هر تجهیز بررسی شود.
آیا شوک بلاستر برای کارخانه سیمان مناسب است؟
در بسیاری از کاربردهای کارخانه سیمان، سیستمهای Air Blaster و Shock Cleaning برای کنترل تجمع مواد استفاده شدهاند؛ اما مناسب بودن آن برای یک نقطه مشخص باید براساس نوع ماده، دما، هندسه و شرایط فرآیند بررسی شود.
آیا شوک بلاستر میتواند گرفتگی کامل را باز کند؟
همیشه نه. اگر تجمع بسیار ضخیم، بسیار چسبنده یا ناشی از یک مشکل بنیادی در فرآیند باشد، شوک بلاستر ممکن است بهتنهایی کافی نباشد.
آیا شوک بلاستر مصرف هوا دارد؟
بله، در سیستمهای مبتنی بر هوای فشرده، مصرف هوا به حجم مخزن، فشار، تعداد شلیکها، شیر و طراحی سیستم بستگی دارد.
آیا شوک بلاستر نیاز به نگهداری دارد؟
بله. مخزن، شیرها، اتصالات، نازل، سیستم کنترل و تجهیزات ایمنی باید طبق دستورالعمل سازنده و برنامه نگهداری بررسی شوند.
آیا میتوان شوک بلاستر را به PLC وصل کرد؟
در بسیاری از سیستمهای صنعتی امکان اتصال به سیستم کنترل وجود دارد، اما روش اتصال به مدل تجهیز و معماری کنترل پروژه بستگی دارد.
قیمت شوک بلاستر چقدر است؟
قیمت به برند، مدل، ظرفیت، فشار، نوع شیر، نازل، سیستم کنترل، شرایط دمایی، تجهیزات جانبی و شرایط تأمین بستگی دارد؛ بنابراین قیمت دقیق بدون مشخصات پروژه قابل اعلام نیست.
برای انتخاب شوک بلاستر چه اطلاعاتی لازم است؟
نوع ماده، دما، فشار، محل تجمع، ابعاد تجهیز، تعداد نقاط گرفتگی، فشار هوای فشرده، فضای نصب و هدف پروژه از مهمترین اطلاعات هستند.
آیا رهاورد صنعت بوذرجمهر شوک بلاستر تأمین میکند؟
شوک بلاستر در فهرست تجهیزات معرفیشده در سایت رهاورد صنعت بوذرجمهر قرار دارد. این مجموعه همچنین در زمینه واردات، تأمین و مهندسی معکوس قطعات صنعتی فعالیت خود را معرفی کرده است. (رهاورد صنعت بوذرجمهر)
آیا مهندسی معکوس قطعات صنعتی در رهاورد صنعت انجام میشود؟
رهاورد صنعت بوذرجمهر مهندسی معکوس و بومیسازی قطعات صنعتی را از حوزههای فعالیت خود معرفی کرده است. (رهاورد صنعت بوذرجمهر)
منابع و مراجع
- رهاورد صنعت بوذرجمهر – صفحه اصلی و معرفی تجهیزات صنعتی
- رهاورد صنعت بوذرجمهر – درباره ما و حوزه فعالیت شرکت
- رهاورد صنعت بوذرجمهر – شوک بلاستر چیست؟ راهنمای انتخاب و کاربرد آن در صنعت سیمان
- رهاورد صنعت بوذرجمهر – تفاوت شوک بلاستر، بیگ بلاستر و ایر بلاستر
- International Energy Agency – Cement
- ISO – ISO 8573-1: Compressed Air Quality
- OSHA – Air Receivers، الزامات ایمنی مخازن هوای فشرده
- Martin Engineering – مطالعه موردی Air Cannon در کارخانه JK Lakshmi Cement
- Research and Application of Shock Pulse Generators Ash Cleaning Technology، مطالعه منتشرشده در سال ۲۰۲۴
- Aerovit – ShockClean 360 و پاکسازی با موج ضربهای در بویلرها